EN


mRNA藥物進入產業化關鍵階段,生產體系成為核心競爭力。
2020年以來,以mRNA疫苗為代表的新型核酸藥物快速驗證了其產業價值。隨著mRNA技術不斷向腫瘤免疫治療、蛋白替代療法、基因編輯輔助治療等方向拓展,全球創新藥企業正在加速推進mRNA藥物從實驗室研究向臨床開發和商業化生產轉化。
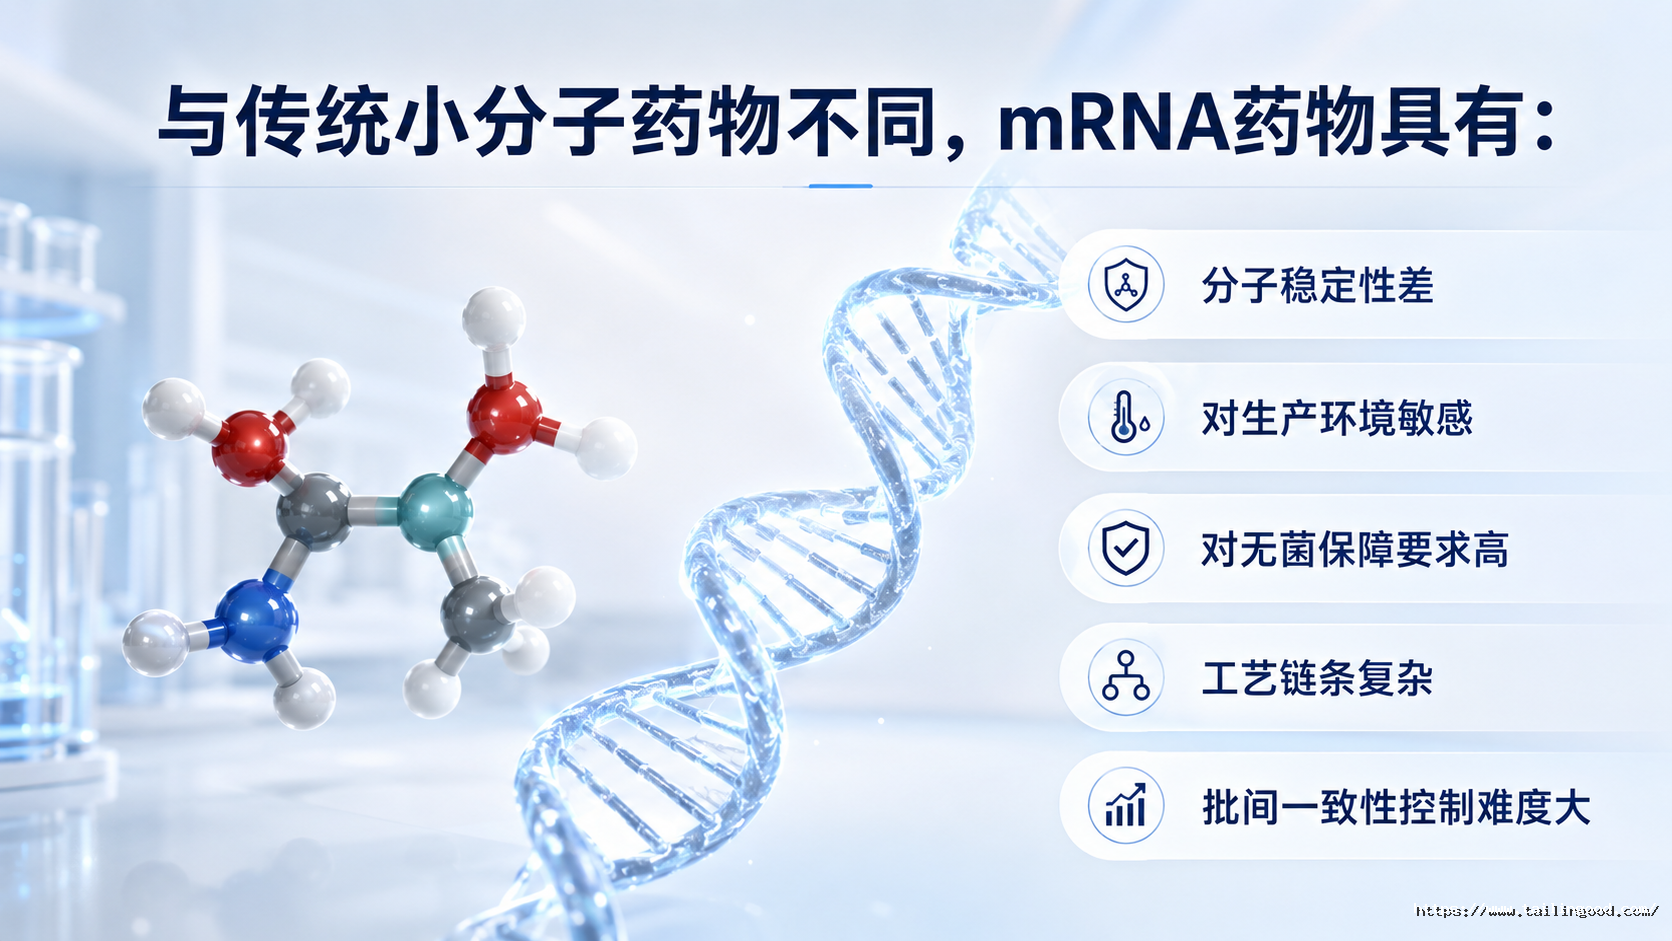
因此,如何建立符合GMP要求的生產體系,成為決定mRNA藥物能否規模化商業應用的重要因素。
從FDA無菌制劑生產指南到歐盟GMP Annex 1《無菌藥品生產》,全球監管體系均持續強化污染控制策略(Contamination Control Strategy,CCS)、無菌工藝設計、隔離技術和全過程風險管理。FDA對于無菌藥品生產明確要求企業通過符合CGMP要求的無菌加工體系控制微生物污染風險。
2022版EU GMP Annex 1進一步強調,無菌生產企業應建立覆蓋設施、設備、人員、工藝和監測體系的污染控制策略,通過工程化設計降低人為干預帶來的污染風險。
在這一產業趨勢下,先進裝備已經成為mRNA藥物產業化的重要基礎設施。
法規趨勢:隔離技術正在成為先進生物藥生產的重要方向
傳統潔凈室依靠環境控制實現無菌保障,但隨著先進生物藥產品復雜度提升,僅依靠潔凈環境已經難以滿足未來產業化需求。
最大限度減少人員干預;
優先采用自動化和封閉系統;
通過工程控制降低污染風險。
FDA無菌生產指南同樣指出,隔離器等封閉系統能夠有效降低操作人員和環境對無菌過程造成的污染風險。
對于mRNA藥物而言,從質粒模板制備、體外轉錄、純化,到脂質納米顆粒(LNP)包封、無菌灌裝,每一個環節都需要穩定可靠的污染控制體系。
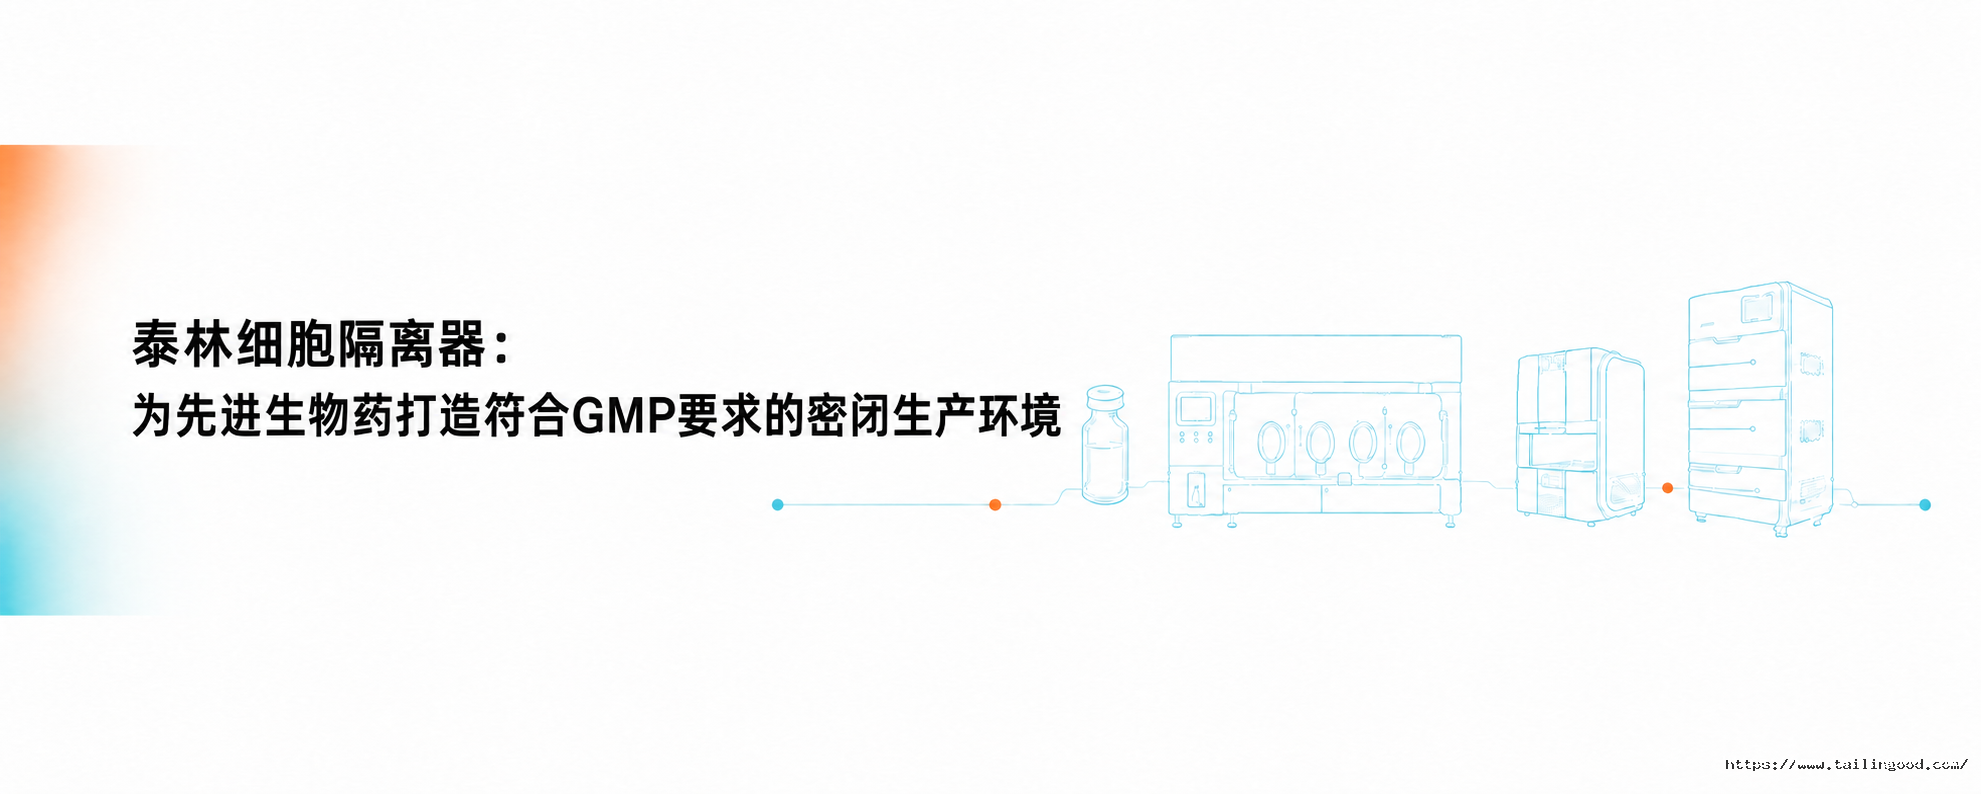
泰林生物圍繞先進治療藥物(ATMP)產業化需求,開發了滿足GMP生產要求的細胞制備工作站。
該系統采用定制化密閉隔離器技術替代傳統開放操作環境,為細胞制備、細胞及質粒、病毒載體分裝以及質量控制提供符合GMP要求的密閉操作空間,其核心價值如下:
通過隔離器形成獨立A級操作環境,將:人員、產品、環境,進行物理隔離,減少人為操作造成的微生物污染。
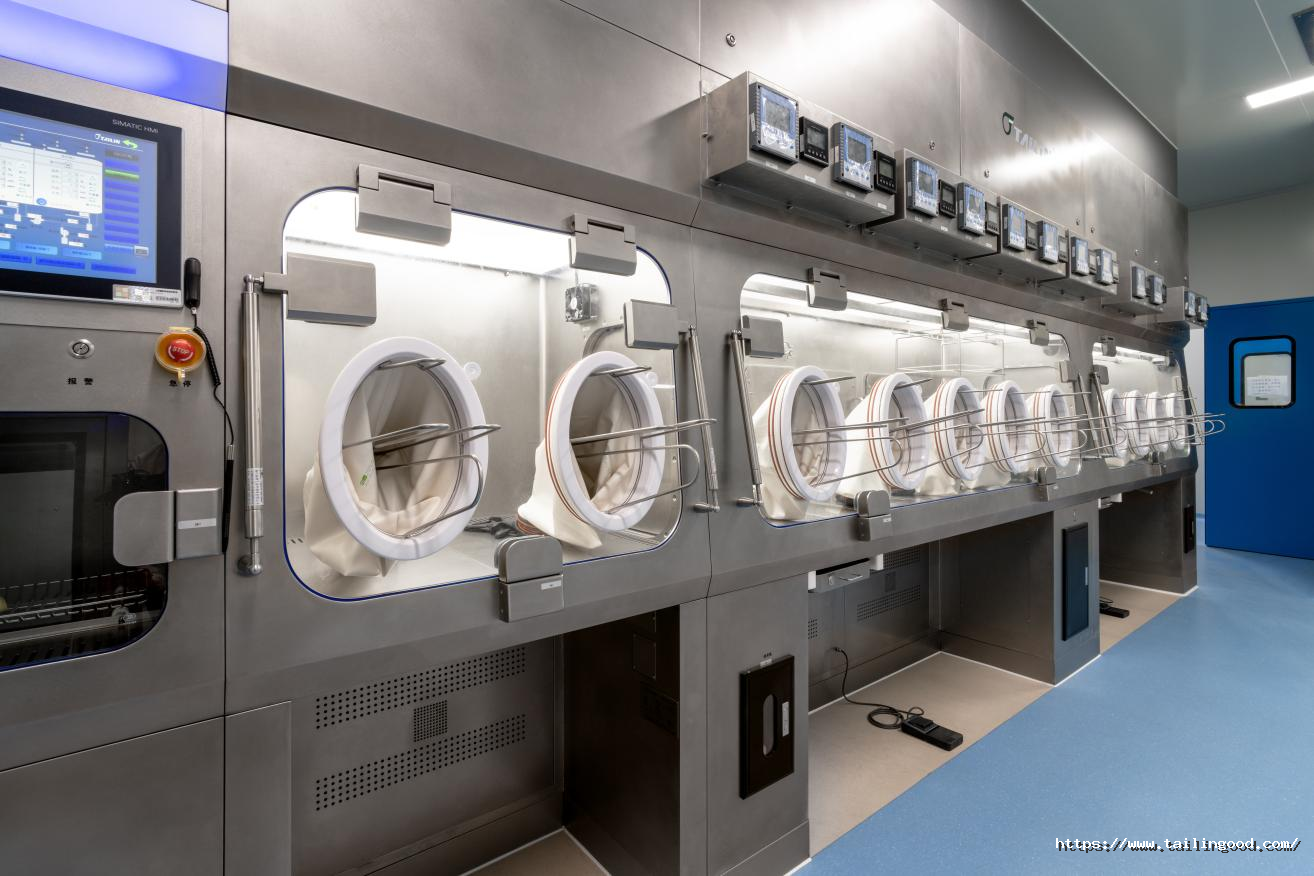
mRNA藥物未來商業模式具有:“小批量、多品種、快速切換”特點。
泰林模塊化隔離技術能夠幫助企業提高生產柔性,適應創新藥快速迭代需求。
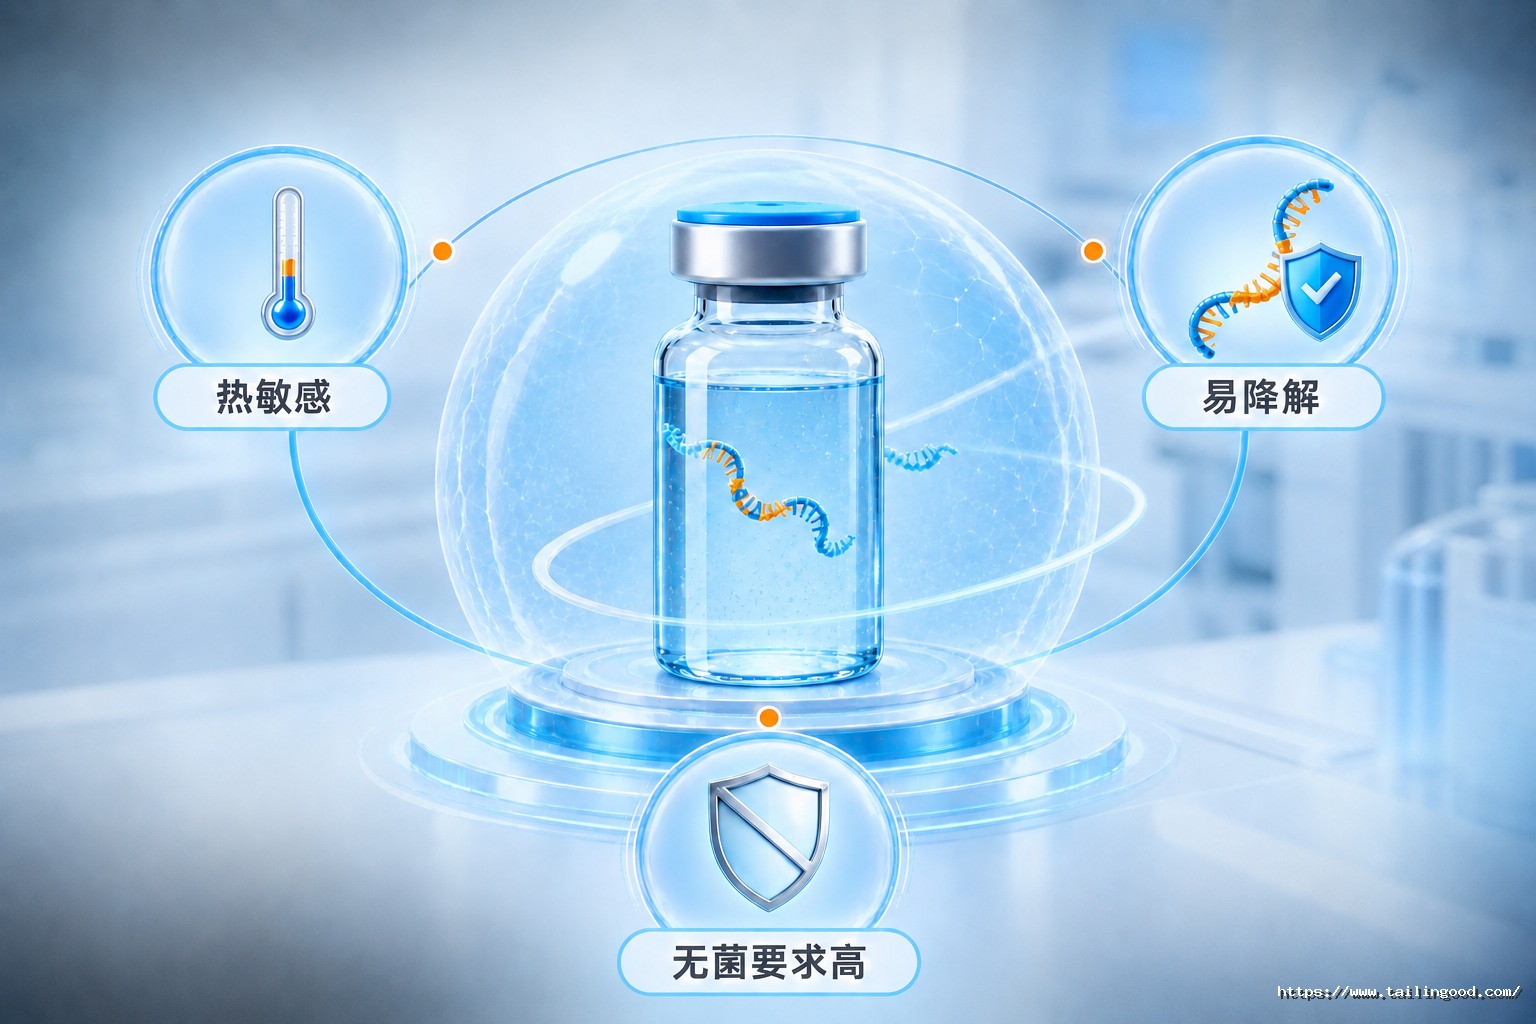
無菌灌裝環節不僅決定產品質量,也直接影響商業化放大能力。
根據FDA無菌生產要求,無菌藥品生產必須建立經過驗證的無菌操作體系,并通過設備設計、工藝控制和驗證體系共同保證產品安全性。
幫助企業構建符合未來mRNA藥物生產需求的灌裝解決方案。
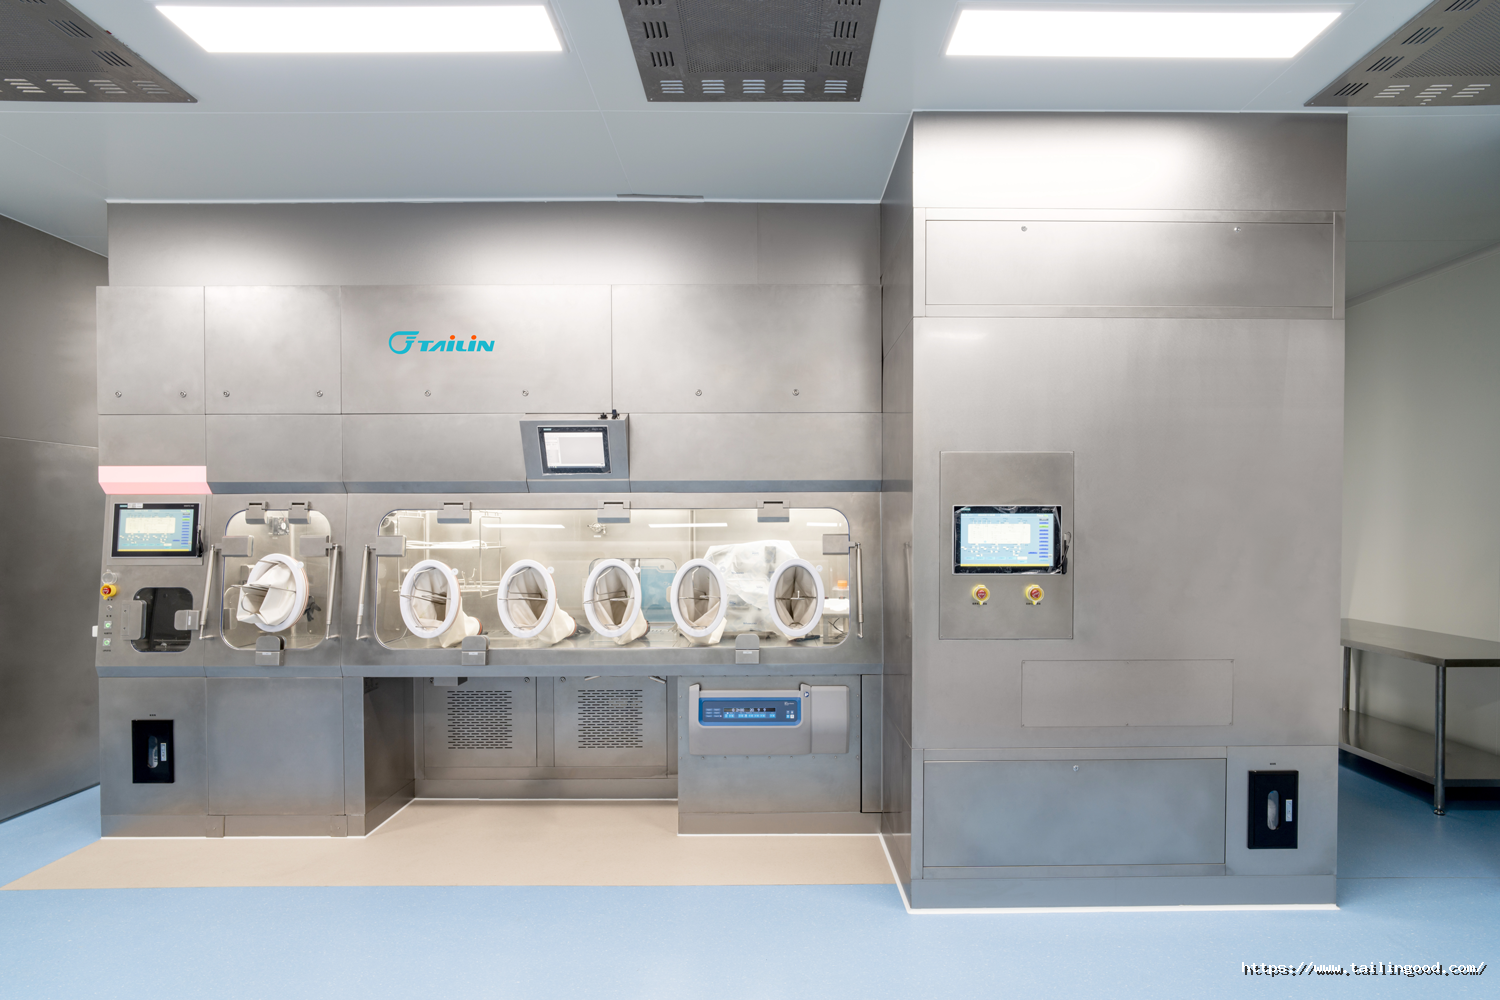
傳統14天無菌檢查難以滿足先進生物藥需求,《中國藥典》1101無菌檢查法傳統培養方式通常需要培養觀察微生物生長信號,周期較長。
隨著細胞治療、基因治療以及短效期生物制品發展,傳統方法已經難以完全滿足快速放行需求。
2024年實施的《9406細胞類制品微生物檢查指導原則》指出:
由于細胞類產品有效期短、生產與臨床需求緊密結合,傳統無菌檢查可能無法保證產品使用前完成放行,因此可在風險評估基礎上采用快速微生物檢查方法。
其中,呼吸信號法成為推薦技術路線之一。
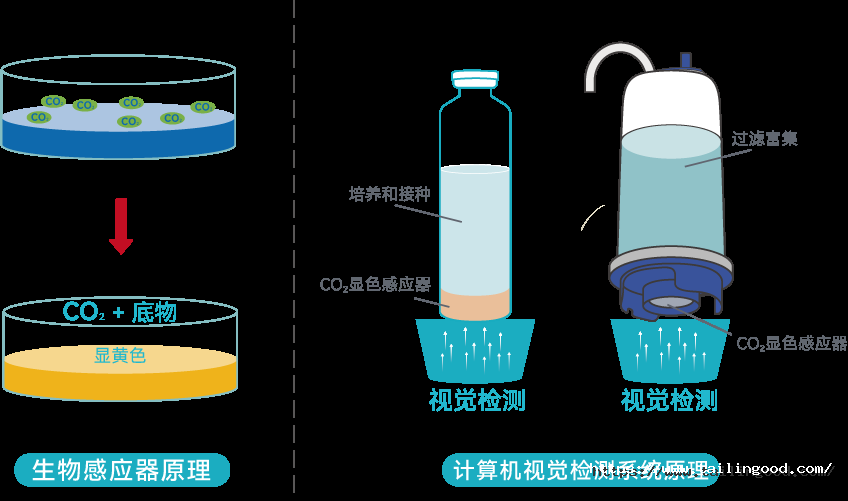
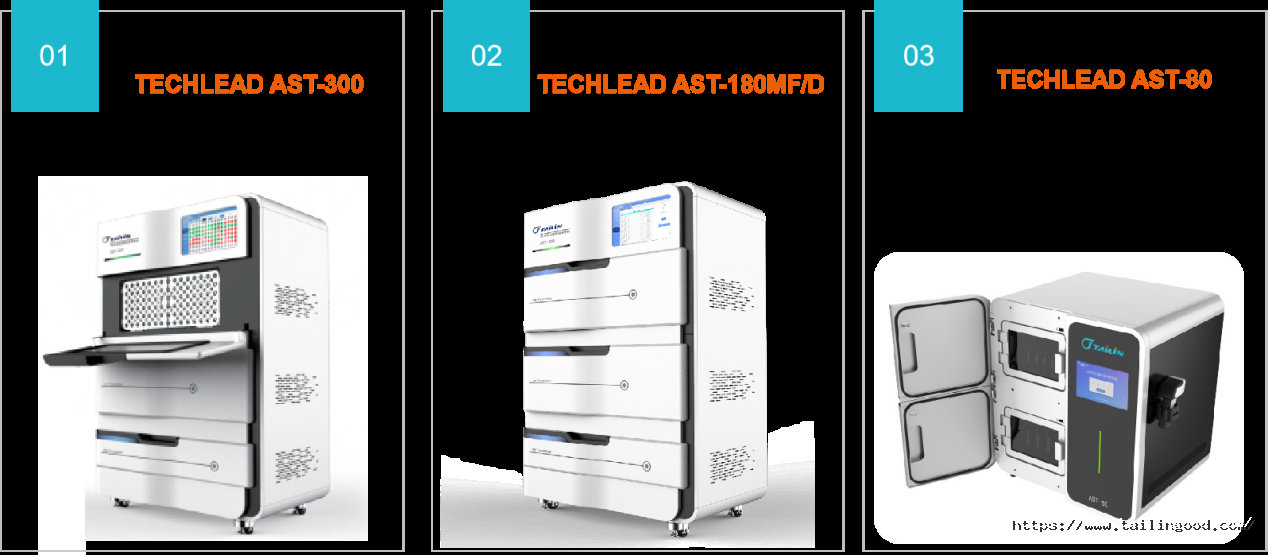
泰林AST-300全自動無菌檢查培養系統采用基于微生物呼吸代謝信號檢測技術,通過自動培養、智能判讀,實現快速無菌檢測。
對于細胞類短效期產品而言,無菌檢查不僅關系到產品質量,也直接影響臨床使用窗口和患者用藥安全。
呼吸信號法通過持續監測微生物代謝產生的CO?信號,將傳統依賴人工觀察的培養過程,轉變為可記錄、可分析、可追溯的動態監測過程。
對于未來mRNA藥物生產而言,快速檢測技術將成為連接生產效率與質量安全的重要環節。
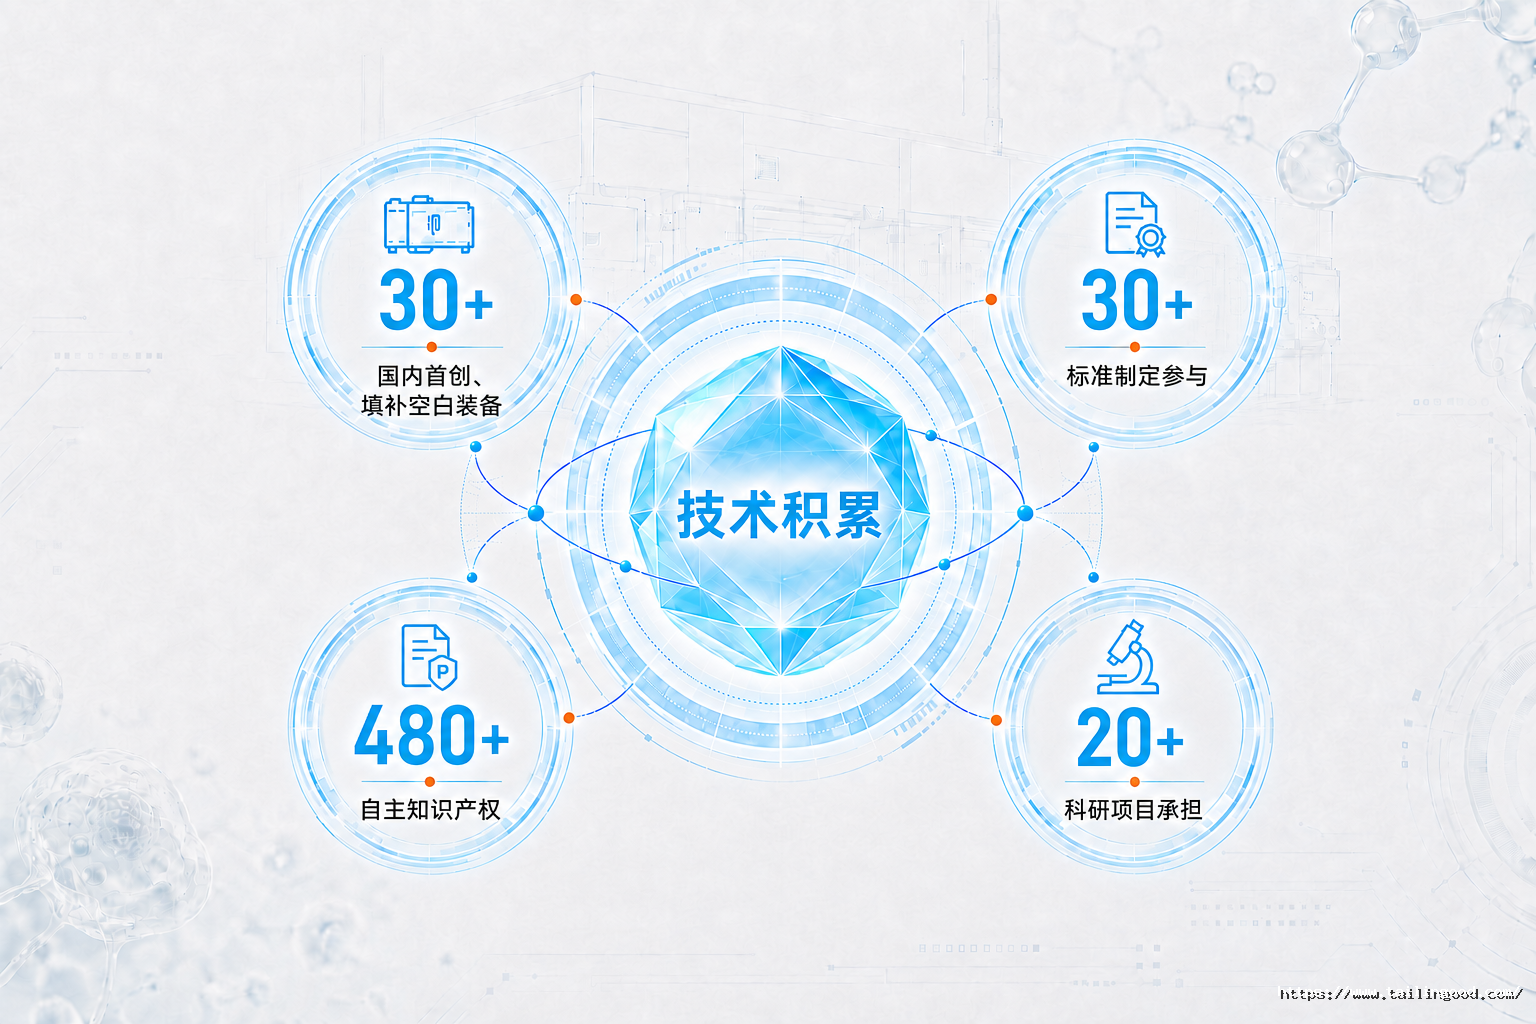
成立于2002年的浙江泰林生物技術股份有限公司,是生命科學系統解決方案提供商。公司圍繞生物技術、精準醫療、制藥工程等領域持續創新,為生命科學研究和產業化提供系列成套裝備、精密儀器及配套耗材服務。